巨型核聚變裝置如何精確對齊:從尺寸測量看裝配工作
如何把部件精度轉化爲現場裝配能力?以ITER尺寸測量爲例,本文整理統一座標、校準、溫度條件和實物形狀記錄,討論企業報價前應明確的事項。
閱讀日文原版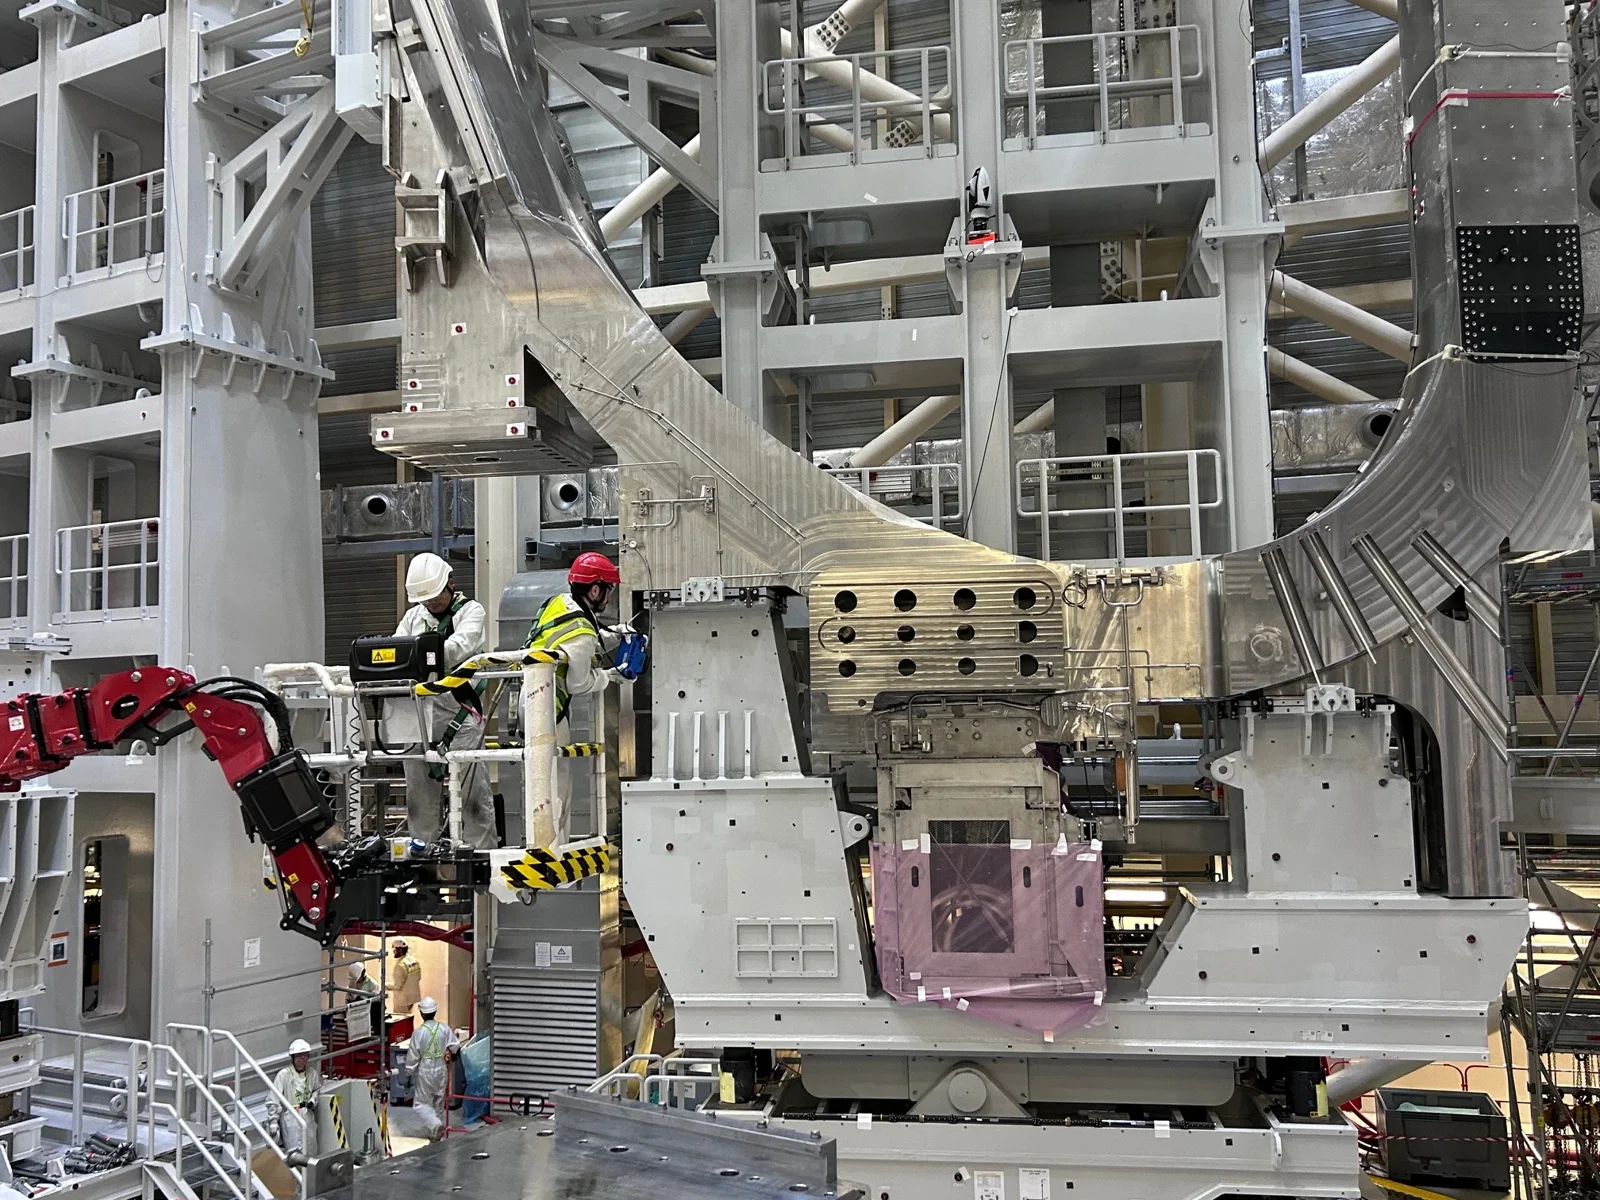
核聚變裝置的部件,並非精密加工後就能直接組裝。不同工廠製造的大型部件,需要在現場用同一座標測量,並考慮溫度和安裝狀態差異來對齊。本文以ITER尺寸測量爲例,解讀製造與裝配之間的工作。
裝置越大,越要管理細微偏差
精確測量尺寸和位置的技術稱爲計量學。ITER結合使用激光跟蹤儀、測量儀器,以及從照片求取形狀的攝影測量等。題圖在官方圖庫中標註爲2026年4月1日,展示環向磁場線圈攝影測量。它不是已完成聚變堆的運行,而是在裝配途中檢查形狀。ITER尺寸測量
激光跟蹤儀通過測量目標距離與角度求取三維位置。ITER2018年2月12日文章說明,在搭建大型裝配工具時,需要把儀器移到多個位置測量。並非一次就能看見全部目標,除了部件形狀,能夠從哪裏測量也影響作業。裝配工具測量
工廠與現場使用同一把“尺”
要比較不同地點測得的數值,就必須統一基準位置和方向。ITER在建築內部等設置基準點網絡,將部件位置關聯到共同座標。即使移動測量儀器,也能利用基準點確定其在整臺裝置中的位置。
這裏應區分公差與測量不確定度。公差是設計允許的尺寸或位置範圍,不確定度表示測量結果伴隨的分散程度。僅使用顯示位數更多的儀器,並不能直接認定符合要求。設計、製造與檢測人員之間共享測量條件和判定方法很重要。
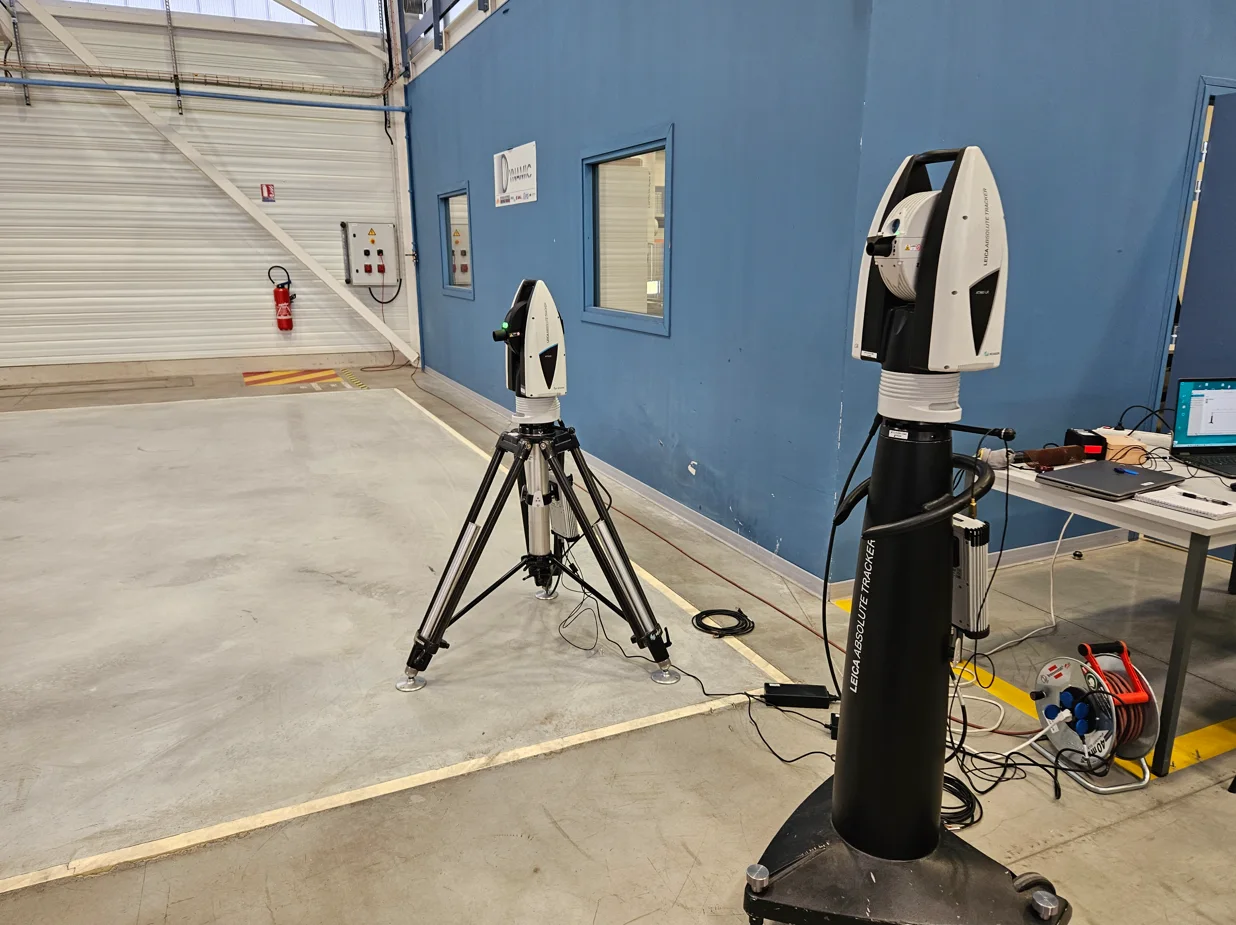
照片展示爲現場測量準備的激光跟蹤儀。不僅儀器數量和型號,基準點佈置、通視條件及測量順序,也決定是否能夠得到可用結果。
校準不只是每年一次的證書
校準指通過與基準比較來確認儀器特性,與調整本身不同。根據ITER2025年1月13日文章,測量儀器定期校準,並記錄證書、管理編號、使用者和所在地等。如果發現受到衝擊,還會進行計劃外核查。校準與現場核查
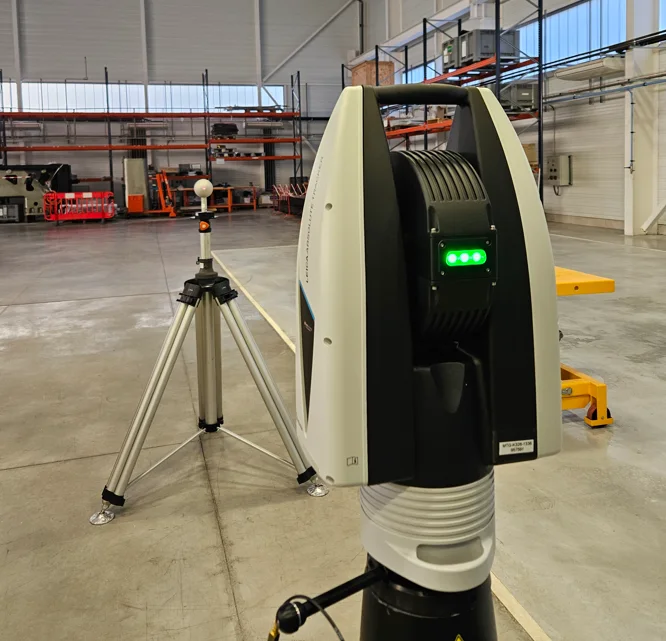
此外,一系列測量前後也會在現場驗證。若在所需條件下超出允許範圍,就需要補償作業。照片展示使用高精度基準球進行補償的過程,並非觀測核聚變反應的儀器。
對供應企業而言,實務成本不只是購買儀器,還包括校準、運輸、檢查、異常時備用設備和重新測量。但不能把ITER的管理方法直接當作所有客戶的合同條件,應逐案核實要求。
溫度和支撐方式變化,形狀也會改變
ITER2020年5月4日說明指出,大型部件測量需要考慮熱膨脹。材料和溫度不同,尺寸也會改變,因此應將測量溫度與基準溫度對應起來。文章中的溫度條件是當時作業示例,並非所有核聚變部件共同規格。環境與尺寸的關係
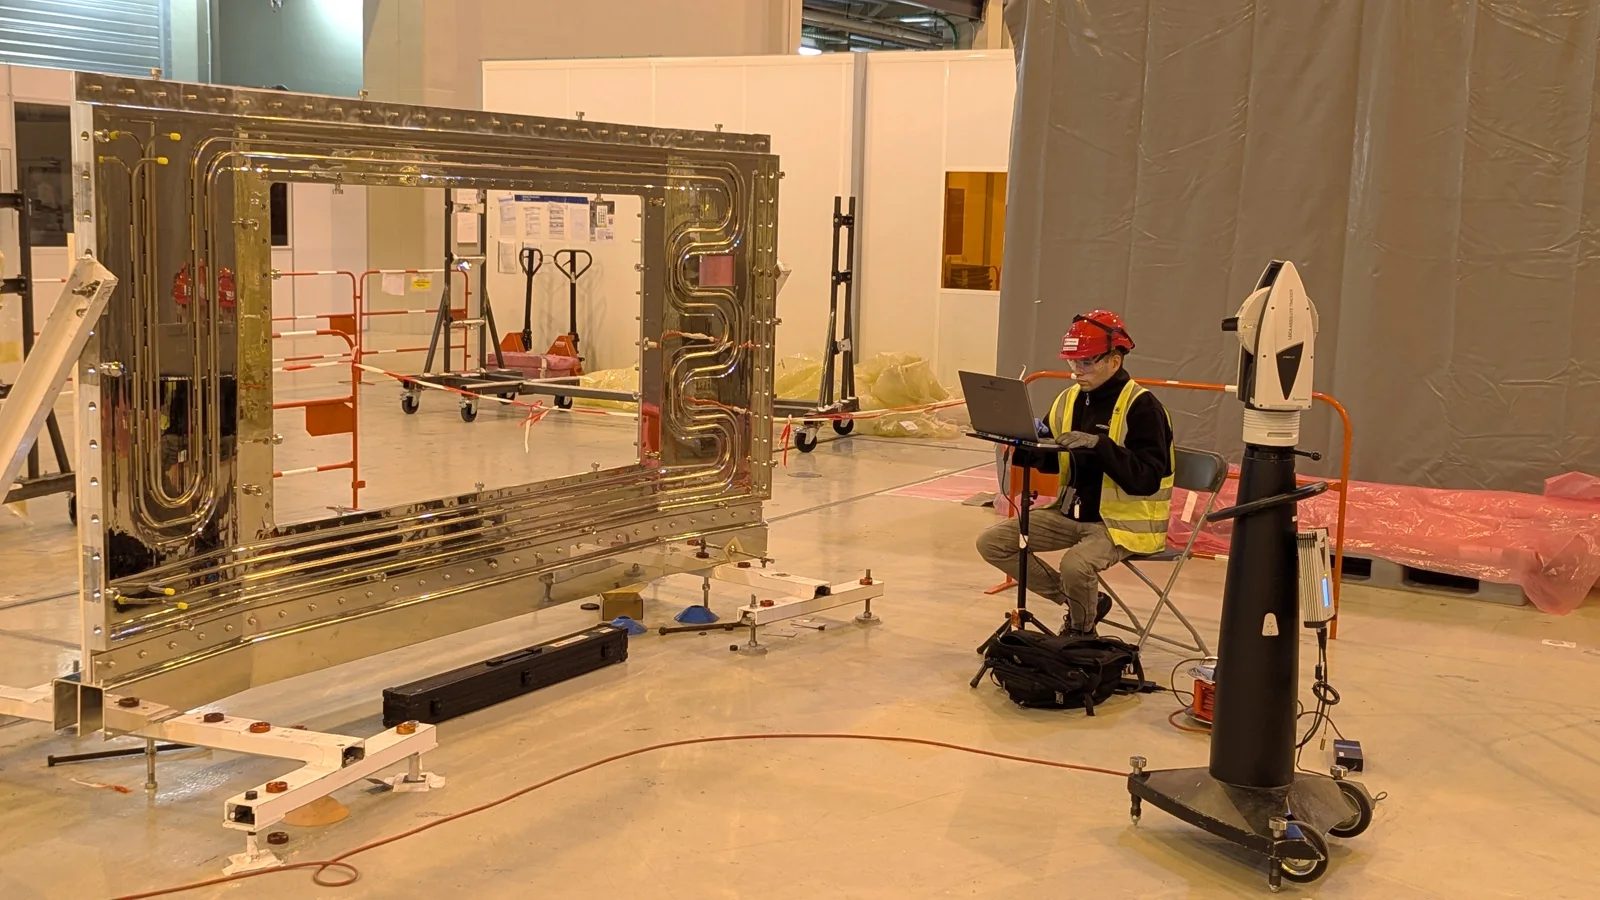
修復後同樣需要測量。照片標註爲2024年12月26日,展示安裝前對支撐熱屏蔽面板進行測量。不僅保存加工前圖紙,還記錄實際完成形狀,才能支持下一工序判斷。這類實物狀態記錄稱爲竣工實測記錄。
報價時也應明確測量數據交接
以下屬於業務建議。接單前應成套確定待測形狀與基準點、溫度和支撐條件、使用儀器與核查方法,以及交付的數據格式。如果現場安裝後需要複測,還應明確誰提供作業空間、誰承擔複測與調整費用。
除產品本體精度外,能夠向下一負責人交付“在什麼條件下測得”的信息,也是一項優勢。尺寸測量不只是檢測公司的工作,夾具設計、測量腳手架、分析軟件和儀器管理也有接點。考慮進入核聚變領域的企業,應在加工能力之外,評估能否提供支持裝配判斷的測量。
- ITER:計量學(技術說明與照片圖庫,2026年10月12日核驗)
- ITER:面對毫米級測試(2018年2月12日公佈,裝配流程說明)
- ITER:校準的技術與科學(2025年1月13日公佈,儀器管理說明)
- ITER:對計量科學的依賴(2020年5月4日公佈,尺寸測量說明)
資訊核實日期:2026-10-12
使用ITER公開案例的技術與實務解讀,涉及2018年、2020年、2025年公告及歷史照片,不是最新運行實績或正在募集項目的報道。