支撐超導磁體的絕緣與樹脂:從ITER線圈製造看企業參與點
產生強磁場,不僅需要導體,也需要絕緣與結構的一體化。以ITER環形線圈製造為例,從模擬繞組、樹脂浸漬和固化監測梳理材料與設備企業可以參與的工作。
閱讀日文原版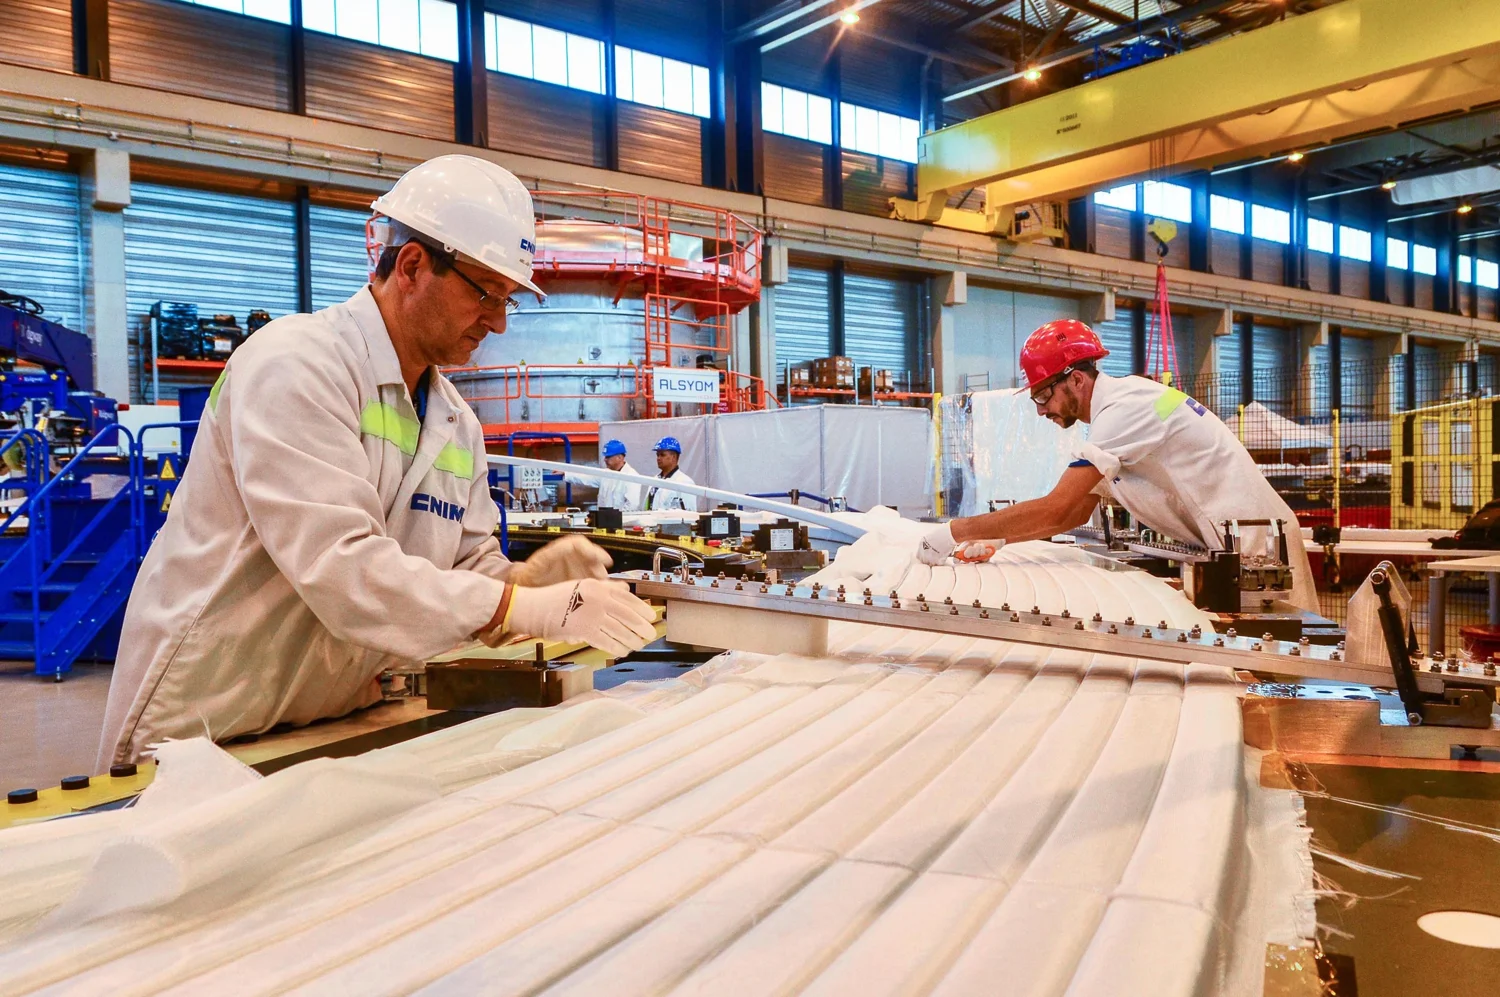
談到核聚變超導磁體,人們容易關注產生強磁場的金屬材料。但是,要把導體製成巨大線圈,必須將不應導電的部位絕緣,並將繞組固化為一體結構。從ITER極向場線圈的製造記錄中,可以看到樹脂、絕緣材料及製造設備企業的參與點。
為什麼要用絕緣材料包裹導電的導體
極向場線圈是水平排列在托卡馬克周圍的環形磁體,負責控制電漿的形狀與位置。ITER的超導導體把細線束裝入鋼管,並用氦在內部冷卻。ITER磁體解說
即使導體本身用於通電,相鄰繞組之間等部位也必須防止電流隨意流過。因此,製造工序包括纏繞玻璃纖維絕緣帶並浸入樹脂。僅有超導線材,並不能製成完整磁體。
ITER在2018年7月23日的報告中介紹了名為PF5的線圈繞製工作。導體同時從兩個放線裝置送入,在旋轉平台上形成兩層扁平螺旋狀繞組,這個單元稱為“雙餅”。照片是當時的製造現場,並非正在進行的作業。PF5製造工序
正式製造前,先用銅製模擬繞組驗證工序
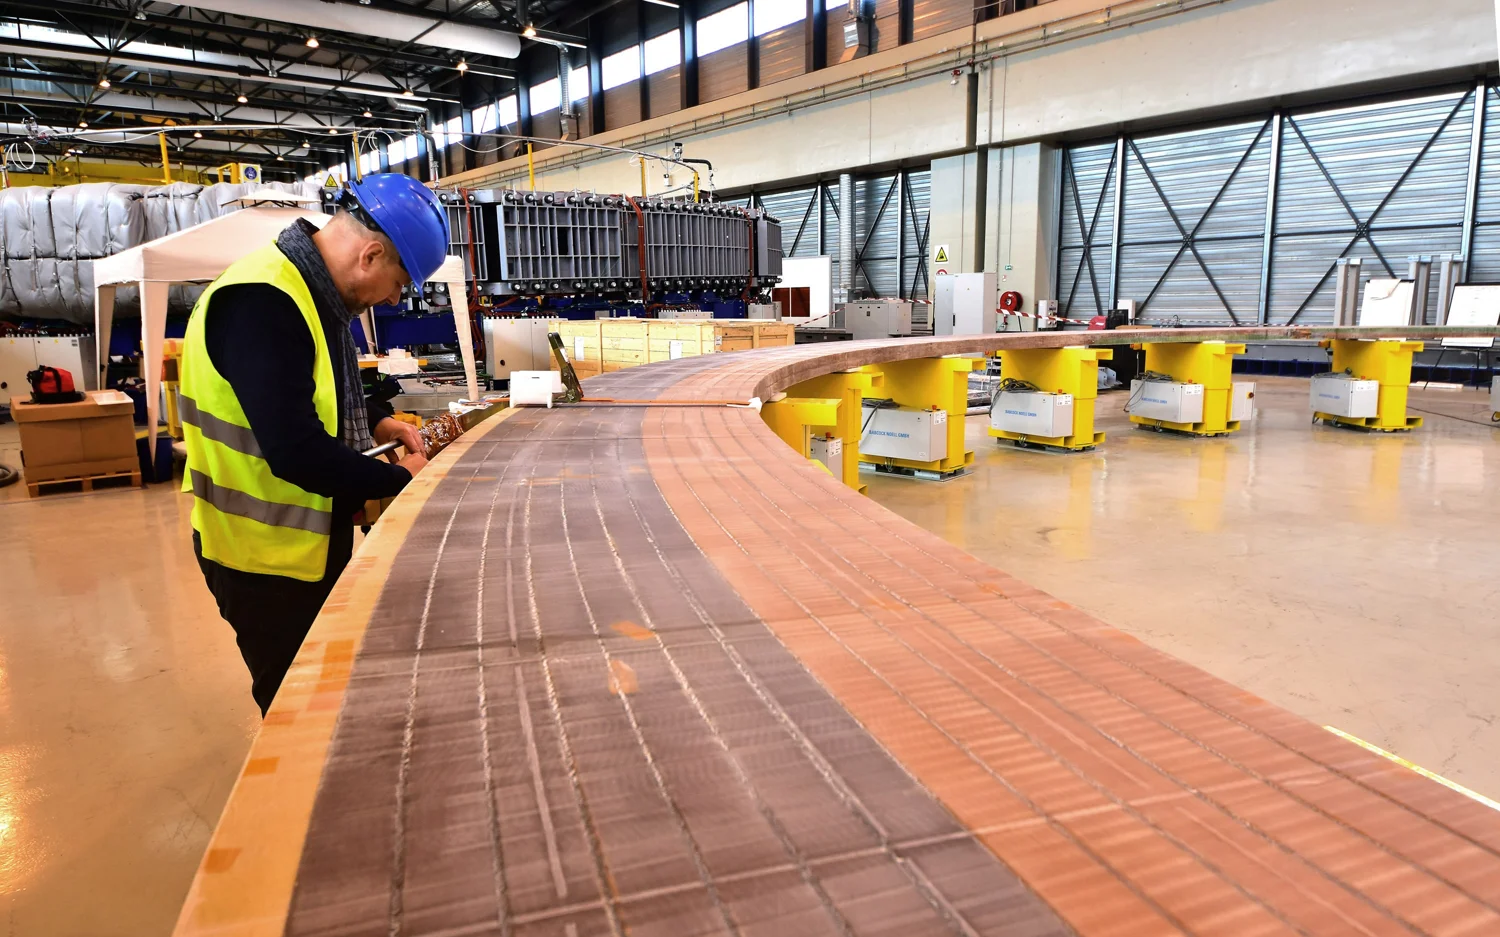
製造大型線圈的設備本身也需要開發。ITER於2018年4月9日介紹的PF5模擬繞組,復現了實際線圈的尺寸,但為降低成本,用銅替代了超導材料。
模擬繞組用於細化彎曲方法、樹脂注入時間等參數,並確認製造步驟。這並不是說產品材料可以隨意替換,而是根據需要驗證的工序來設計試驗件的案例。利用模擬繞組驗證工序
對樹脂和設備製造商而言,重要的不只是材料規格,還包括能否在實際尺寸和形狀下施工。小試樣取得良好結果,不意味著樹脂也能同樣遍布巨大繞組的每個部位。試驗件、工裝及施工條件需要一起考慮。
注入樹脂,形成絕緣與剛性
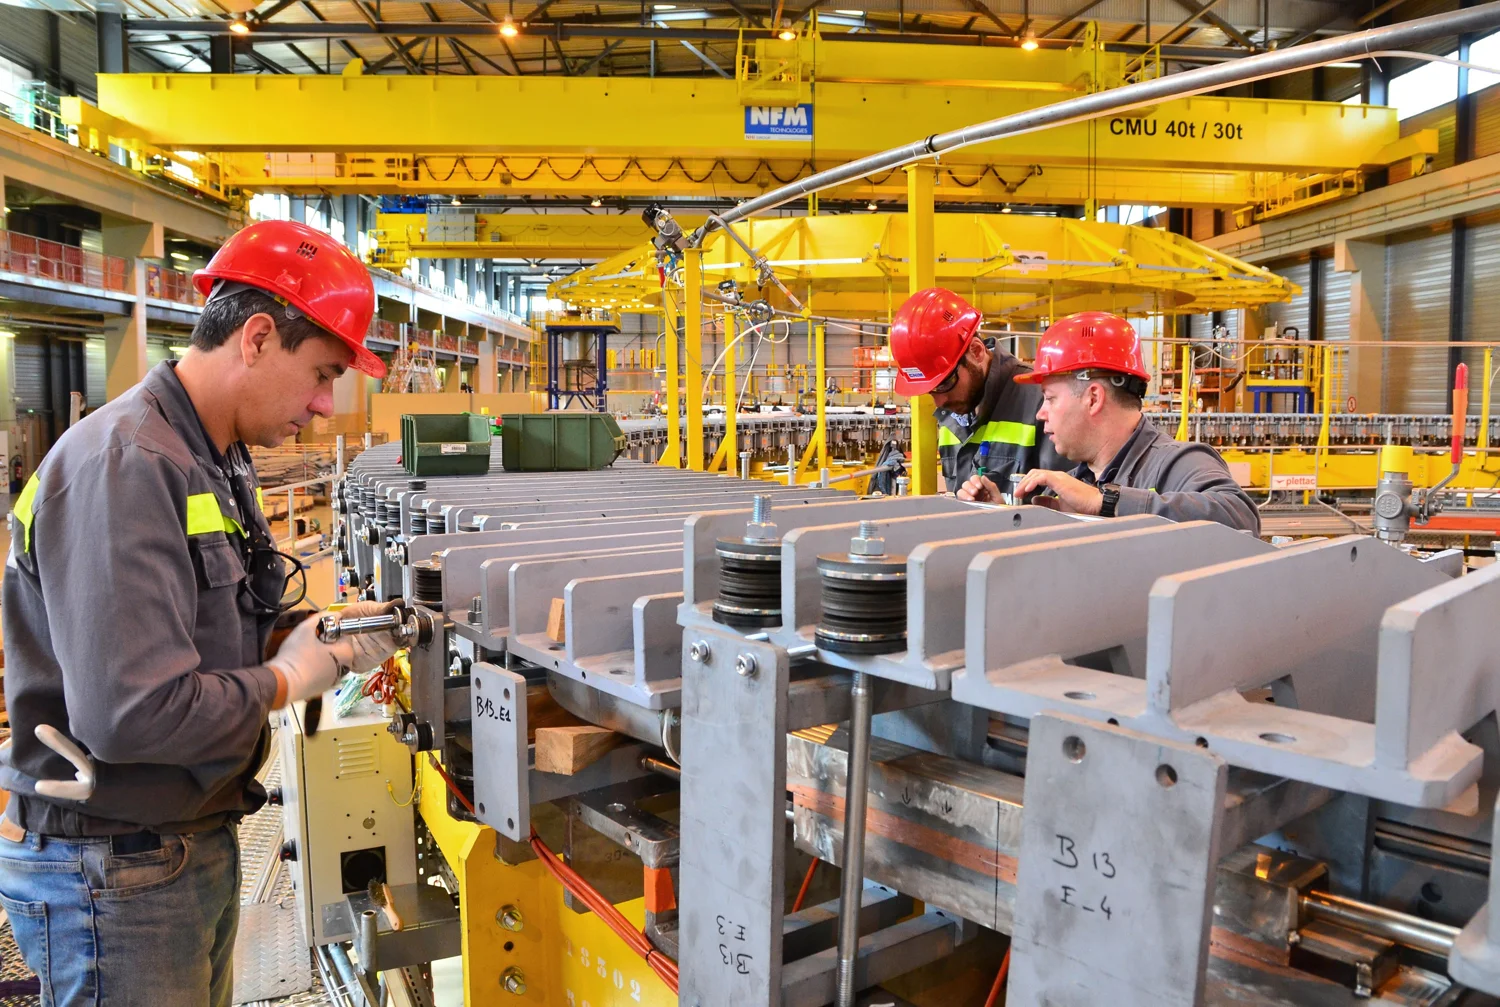
“浸漬”是指讓液體進入材料的間隙。ITER製造工序把繞組放入專用模具,利用真空和壓力使其浸入環氧樹脂,然後固化。其英文Vacuum Pressure Impregnation簡稱VPI,即真空壓力浸漬。
樹脂填滿絕緣帶的間隙,在實現電氣絕緣的同時,將繞組整合成剛性結構。工序先處理單個雙餅,再堆疊、連接,並對整體再次浸漬。製造設備與工序解說
不過,並不是所有部位都要固化在一起。2018年的PF5說明中,對以後需要電氣連接的導體端部採取了不同處理,以免樹脂在這些位置粘結。材料、模具與連接部位的設計相互關聯。
不止注入,還要一直監測到固化結束
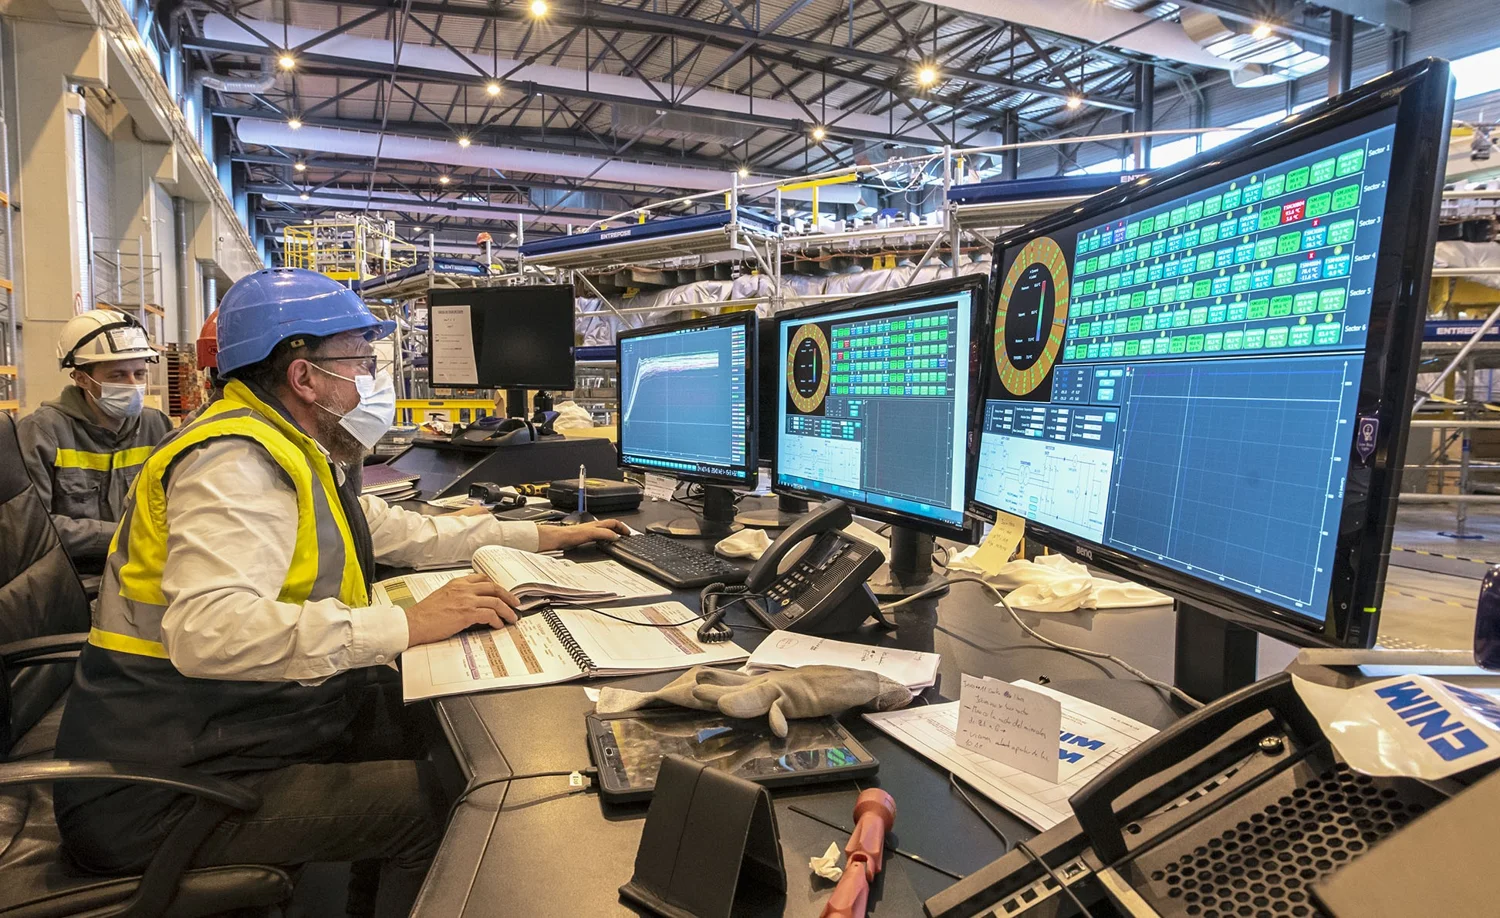
ITER於2021年1月25日發表的文章,介紹了用約100個感測器監測PF4雙餅浸漬的情況。工序中持續追蹤溫度、模具內真空狀態和注入壓力。浸漬過程監測
隨後,2022年7月25日的PF4整體浸漬報告稱,使用了2,700升樹脂,並以晝夜輪班方式監測固化。這是該線圈的具體條件,並非可以原樣套用於其他磁體的標準程序。固化工序記錄
製造後還有通過冷卻檢查其行為的工序。官方製造記錄介紹了約80 K的冷卻試驗,但這不意味著已經驗證約4 K下的超導運行本身。閱讀溫度數字時,需要同時看清試驗究竟驗證什麼。
企業可以連接材料與施工
歐洲在現場製造的四座大型環形線圈,於2021至2024年完成。本文涉及的照片與工序,是學習其製造實績的記錄,不是新的採購通知。
可能的業務參與點包括絕緣材料、樹脂混合與注入設備、專用模具、加熱和監測設備,以及工序記錄管理等。這是編輯部根據公開案例所作的分析。進入該領域時,應在各項規格書中確認所需耐電壓、使用環境、材料組合、可施工時間、檢查方法及試製費用承擔方式。
製造核聚變磁體,既需要導電技術,也需要可靠的絕緣技術。企業的經驗不僅可用於提供材料,也可用於將材料以可重複的方式施工於大型部件。
- ITER|磁體的構成與作用(官方技術解說,未記載發佈日期);2026年10月12日核查
- ITER|Turning tables and hot resin(2018年7月23日發佈,當時的製造工序);2026年10月12日核查
- ITER|Hot resin before the deep cold(2018年4月9日發佈,模擬繞組與工序驗證);2026年10月12日核查
- ITER|Coil Fabrication on Site(2017至2024年製造實績,頁面發佈日期不詳);2026年10月12日核查
- ITER|Keeping an eye on the hot (double) pancake(2021年1月25日發佈,當時的監測工序);2026年10月12日核查
- ITER|In the slow cooker(2022年7月25日發佈,當時的PF4固化工序);2026年10月12日核查
資訊核實日期:2026-10-12
基於ITER官方2018至2024年製造記錄的解說。區分製造實績、當時計劃及編輯部業務分析。本文不是當前訂單徵集通知。