ITER试验包层还要检验焊后热处理
焊接接头没有缺陷,也不代表热处理后能满足强度要求。从EUROFER97研究、全尺寸模型到历史制造工艺合同,观察聚变部件供应商需要完成的验证。
阅读日文原版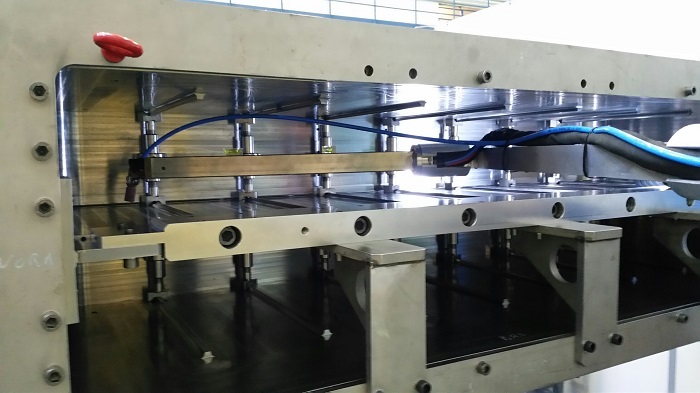
焊缝没有检测出缺陷,钢材却仍可能在后续热处理后达不到规范要求的强度。面向ITER试验包层模块的EUROFER97研究揭示了这一难点。选定可焊接的材料,再让机器人完成操作,并不代表制造准备已经结束。整条工艺流程究竟需要验证到哪一步?
生产燃料的试验模块也需要冷却流道
试验包层模块(TBM)用于验证利用聚变中子与锂生产燃料氚的技术。ITER计划试验多种方案。小型试验模块的成果,不能直接证明整座聚变电站已能实现燃料自给。ITER的TBM计划
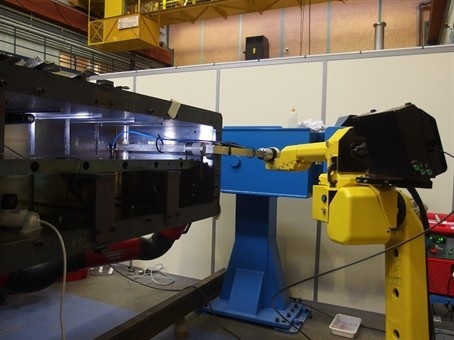
模块箱体内不仅有增殖材料,也有将热量带走的结构。负责欧洲ITER采购工作的F4E在2017年介绍的制造开发中,研究人员用一个1.7×0.5×0.7米的全尺寸箱体模型验证焊接工艺。在开展等离子体实验之前,先要做组装金属箱体的实验。
机器人伸得进去,箱体也不能变形
这项试验采用TIG焊接机器人,难点在于箱体内部狭窄的操作空间。F4E还介绍了专门设计的夹具,用于控制焊接变形,并保护箱体表面和内部流道。
工具能否到达接头、接头如何固定、流道能否保持完整,都不是只看材料目录就能判断的。这一案例说明,部件形状与制造设备需要一起考虑。不过,这份资料记录的是2017年的初步工艺开发,既不证明如今TBM已经制造完成,也不能据此断定当时这个模型由EUROFER97制成。F4E的制造开发记录
热处理同时改变强度与韧性
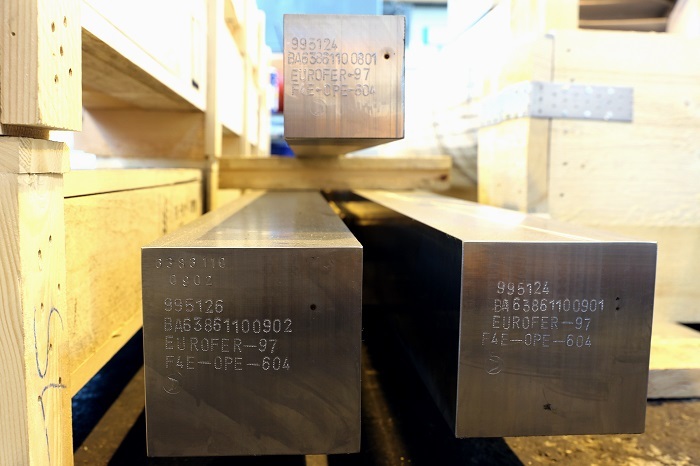
EUROFER97是一种低活化铁素体/马氏体钢,欧洲正将其开发为TBM结构材料。2026年的一项制造研究考察了TIG焊、电子束焊、激光焊,以及在高温高压下实现连接的热等静压(HIP)。
据公开摘要,研究中检查的接头没有宏观或微观缺陷。不过,标准焊后热处理会使母材软化,在部分情况下,拉伸性能低于设计与制造规范RCC-MRx的要求。研究还考察了多次热处理,报告了强度逐渐降低、韧性改善的趋势。韧性可理解为材料抵抗断裂的能力。
因此,形成无明显缺陷的接头与满足规定的力学性能,需要分别验证。研究提出了优化热处理参数等建议,并未宣告所有制造条件均已完成工艺评定。这里所述结果仅限于公开摘要可确认的范围。研究论文公开摘要
合同采购的不只是成品
制造工艺本身也曾成为合同的交付对象。2012年,F4E公布了两份合同,内容包括为TBM冷却板、加强板、箱体等子部件制定详细、标准化的制造工艺,并制造验证可行性的模型。合同总额约520万欧元,其中Atmostat约400万欧元,KIT为120万欧元。
这些是当年的合同金额,并非目前TBM的价格,也不是新的采购公告。值得关注的是,在完整装置完成之前,制造模型、编制工艺文件和验证工艺,就已作为具体工作发包。F4E的2012年合同公告
供应商需要说明整个流程后的性能
FI从产业角度关注的是:除了拥有加工设备,供应商还需要解释,在什么工艺条件下能够保证性能。狭窄空间内的工具操作、控制变形的夹具、热处理后的材料试验,必须连接成一条制造路线,而不只是彼此独立的成功案例。
考虑进入这一领域的企业,可以先划清试样能够验证的范围、必须用全尺寸模型确认的操作,以及会改变材料性能的后续工序。这是基于上述资料的产业分析,不代表存在新的订单,也不是已经确定的准入条件清单。聚变设备制造中,“焊出来了”之后,还要让整套工艺最终交付可用的部件。
资料来源
- F4E:验证ITER试验包层模块的焊接工艺(2017年7月26日)
- Zmitko等:欧洲试验包层模块制造的进展与前景(2026年,公开摘要)
- F4E:签署TBM EUROFER子部件制造工艺合同(2012年6月26日)
- ITER:氚增殖
信息核实日期:2026-11-20
基于一手资料的产业分析,区分2012年合同、2017年模型试验和2026年公开研究摘要;不宣称已完成工艺评定、存在当前招标或已实现商业燃料自给。